


Page 34 - VSDC_MarApr2017_eMag
P. 34
应用与解决方案 Applications & Solutions


                 多相机系统

                 利用多台相机高速检测小零件


                 使用集成到单一系统中的多台相机,实现小零件的全方位检测。


                 文/ Mario Regazzoni;UTPVision公司


                     为虽然诸如垫圈、螺钉和橡胶垫                的一个激光位移传感器测量零件的高
                 等小零件的质量可以由人工检查,但                  度,并在经过设定的时间延迟后,触
                 这是一项枯燥乏味、且耗时的重复性                  发第一个成像检查站的相机。在这里,
                 劳动。而且,这种检查也会因为人眼                  检查零件的尺寸。
                 疲劳而出现错误,同时人工检查也不                     在第一个成像检查站点,在旋转
                 能高速完成,因此这样的检查任务更                  台上方安装了一台来自 Allied Vision
                 适合让机器视觉系统去完成。                     公司的 Manta G-504 GigE 相机,该相
                     机器视觉系统除了能更快地执行                机采用 2/3 英寸 2452×2056 CCD 传
                 这样的检查任务之外,还可以对每个                  感器,配备 Opto Engineering 公司的
                 零件的多个方位成像,从而确保零件                  远心镜头。该相机捕获零件的彩色图
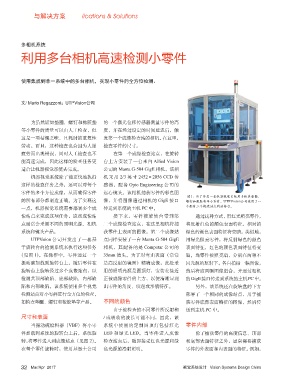
                                                                                     图1:为了开发一套机器视觉系统用于检查垫圈、
                 的所有部分都制造正确。为了实现这                  像,并将图像通过相机的 GigE 接口              螺钉和橡胶垫等小零件,UTPVision公司使用了一
                 一点,机器视觉系统需要部署多个成                  传送到系统的主机 PC 中。                   个配有三个视觉站点的旋转台。
                 像站点来完成这项任务,这些成像站                     接下来,零件被旋转台带到第                     通过这种方式,用红光照亮零件,
                 点通常会采用不同的照明光源、相机                  二个成像检查站点,在这里相机将捕                 将反射红色的颜色表面特征,相对的
                 系统和镜头产品。                          获零件上表面的图像。第二个成像站                 绿色的颜色表面特征将变暗。类似地,
                     UTPVision 公司开发出了一套基           点同样安装了一台 Manta G-504 GigE        用绿光照亮零件,将反射绿色的颜色
                 于旋转台的检测系统来执行这项任务                  相机,其配备的是 Computar 公司的            表面特征,红色的颜色表面特征将变
                (见图 1)。在操作中,零件通过一个                 35mm 镜头。为了对弯曲表面(常常               暗。当零件被照亮后,分别在两种不
                 振动碗加载到旋转台上,随后零件在                  是高反射的镜面)精确成像,此处采                 同光源的照射下,各自拍摄一幅图像,
                 旋转台上旋转经过多个成像站点,以                  用的照明光源是圆顶灯,安装在接近                 然后将这两幅图像组合,并通过相机
                 检测其顶部缺陷、底部缺陷、内部缺                  正被成像零件的上方,以便清晰显现                 的GigE接口传送到系统的主机PC中。
                 陷和内部缺陷。该系统使用多个视觉                  出零件的角度、纹理或形貌特征。                      另外,该系统还在旋转盘的下方
                 检测站点对小零件进行全方位的检查,                                                  部署了一个相同的成像站点,用于捕
                 如检查垫圈、螺钉和橡胶垫等产品。                  不同的颜色                            获零件底部表面特征的图像,然后传
                                                      由于被检查的不同零件所反射和                送到主机 PC 中。
                 尺寸和表面                             / 或吸收的波长可能不同,因此,该

                     当振动碗给料器(VBF)将小零               系统中使用的定制圆顶灯包括红光                  零件内部
                 件加载到系统的旋转台上后,系统旋                  LED 和绿光 LED。当零件进入成像                  除了捕获零件的高度信息、顶部
                 转,将零件送入到成像站点(见图 2)。 检查站点后,随即接受红色光源和绿                               和底部表面特征之外,通常需要捕获
                 在每个零件旋转时,使用基恩士公司                  色光源的漫射照明。                        零件的外表面和内表面的特征。例如,


                 32 Mar/Apr  2017                                                  视觉系统设计   Vision Systems Design China

